


做钕铁硼加工和装配的人,基本都遇到过:磁铁到手看着挺好,结果装夹、对吸、转运的时候蹭出一道白印子,或者边角崩了点镀层。第一反应往往是“还能吸,先用着吧”。这个念头在干燥室内件上问题不大,在电机、传感器、户外设备里就挺危险。
钕铁硼本身含铁,基材活泼,表面那层镍铜镍、锌、环氧不是“好看用的”,是挡水和氧气的。镀层一破,湿气从破口钻进去,先从边角、针孔、划痕位置开始氧化,后面就是鼓包、脱皮、红锈、粉化。
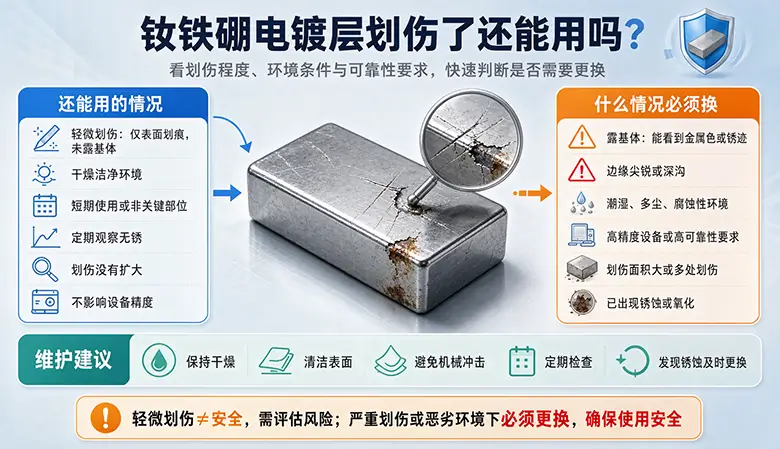
一、轻微划伤:先看位置和工况
不是所有划伤都要换。
可以继续评估使用的情况
划痕很浅,没露基材,只是表层发白或轻微擦痕
用在干燥室内、非密封、不接触水汽的工装、治具、包装吸附件
划伤在磁体侧面、非工作气隙面,不影响装配和磁路
镀锌件出现白锈(锌层自身腐蚀产物),还没冒红锈,说明还没咬到铁基体
这种件我们一般会建议:擦干净、烘干、补一道环氧或防锈漆,留样测一次表磁,后续定期复检就行。
别自己瞎处理
用砂纸磨、用酸洗、拿钢丝球蹭,只会把剩下那点镀层也刮掉,顺便把磁体边角弄出微裂纹。钕铁硼脆,机械损伤和腐蚀经常一块来。
二、这几种情况,别犹豫,直接换
我们给客户做售后时,碰到下面几类,基本不建议再装机:
● 露基材了:划伤或崩角位置能看到暗灰/银白带磁粉感的基体,不是亮亮的镍层
● 起红锈:表面出现红棕色锈点,说明腐蚀已经穿过防护层啃到钕铁硼本体了
● 镀层鼓包、脱皮:指甲一刮就起皮,说明镀层和基体结合已经不行,后面会大片剥落
● 边角粉化、掉渣:磁体边缘一摸有粉末,结构已经开始坏,磁力看着没掉,有效磁体体积已经在少
● 用在电机、编码器、泵阀、户外、盐雾环境:这些地方一道小划伤,跑几个月就可能极间磁场不均、转子效率掉、传感器读数飘
● 安全件/旋转件/高频振动件:磁钢脱落、碎裂不是“吸力小点”的事,是设备事故
腐蚀掉了的磁体材料,重新充磁救不回来。丢的是体积,乱的是磁畴,外表擦干净也没用。
三、现场怎么快速判断
不用先拿高斯计,肉眼加手电就够了:
1、看颜色:亮镍色=镀层在;暗灰磁粉色=露基材;红棕=已锈;白霜=镀锌白锈
2、看位置:工作气隙面、传感器对面、转子外圆——这些位置零容忍
3、看环境:室内干燥可放宽,潮湿/清洗/盐雾/高温高湿直接从严
4、看数量:单件轻微擦伤可评估,整批同位置划伤,八成是工装、夹具、压装工艺出问题,不是磁铁本身的事
四、我们这边怎么把控
合盛做钕铁硼定制加工二十多年,电镀完不只看“亮不亮”。外观检会卡起泡、脱皮、露底、明显划伤、锈点这几项;电机磁钢、磁环这类件,镀层缺陷位置和客户装配面要对起来看,不能脱离实际用途只按“美观”放行。
打样阶段我们就跟客户确认:这磁铁装在哪、有没有清洗工序、会不会碰不锈钢/盐水/润滑油。环境选错镀层,比磁铁牌号选错还烧钱。
一句话:划伤不怕,怕的是“露了还装、锈了还跑、振动件将就上”。干燥工装件能评估留用,电机/传感器/户外/旋转件别赌。